Vision industrielle

Surfaces réfléchissantes : la vision par IA est-elle la solution ?

Surfaces réfléchissantes : la vision par IA est-elle la solution ?

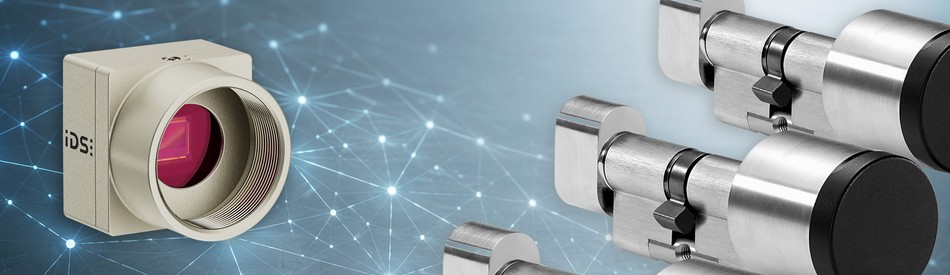
Dans le domaine de la fabrication mécanique de précision, le contrôle qualité des surfaces réfléchissantes représente un défi technologique majeur. L’inspection visuelle des pièces métalliques brillantes met régulièrement en échec les systèmes de vision industrielle classiques. Les phénomènes de réflexion spéculaire saturent les capteurs, dissimulent les microfissures et brouillent l’analyse de texture. Pour surmonter ces obstacles optiques, le fabricant autrichien de solutions d’accès mécatroniques EVVA a repensé son processus d’inspection. En collaboration avec la société d’ingénierie Danube Dynamics et le constructeur de caméras IDS Imaging Development Systems, l’industriel a développé un banc d’essai novateur piloté par intelligence artificielle. Cette installation permet d’analyser en une fraction de seconde plus d’une centaine de pièces métalliques ordonnées dans un bac standardisé.

Les limites de l’œil humain face aux finitions brillantes

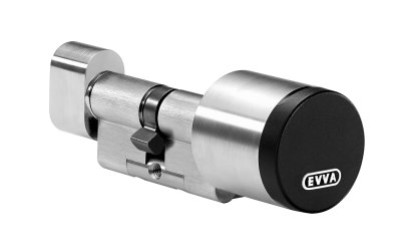
Au sein des ateliers de production d’EVVA, les composants métalliques subissent des étapes rigoureuses d’usinage et de traitement de surface. Ces opérations de précision concernent particulièrement les cylindres de serrure et les barillets destinés aux systèmes de contrôle d’accès de haute sécurité. Sur ces éléments critiques, la moindre imperfection esthétique ou structurelle entraîne un rejet immédiat. Le cahier des charges impose une détection systématique des défauts mécaniques, incluant des rayures inférieures à un dixième de millimètre, ainsi que des anomalies de galvanisation souvent invisibles à l’œil nu.
Surfaces réfléchissantes : la vision par IA est-elle la solution ?

Historiquement, cette vérification incombait aux opérateurs de production par le biais d’un contrôle visuel manuel. Bien que scrupuleuse, cette méthode présente des vulnérabilités inhérentes à la fatigue oculaire et aux variations de la lumière ambiante au cours d’une journée de travail. De plus, chaque pièce doit être orientée sous de multiples angles pour différencier un reflet inoffensif d’une véritable anomalie de surface. Face aux exigences de cadence imposées par la production moderne, cette procédure générait une friction incompatible avec les objectifs de fiabilité et de productivité de l’entreprise.

Une architecture lumineuse dynamique sous boîtier clos

Pour maîtriser le comportement optique des surfaces métalliques polies, les ingénieurs de Danube Dynamics ont conçu une enceinte d’inspection totalement isolée de la lumière extérieure. Tout contrôle de haute précision nécessite en effet l’éradication absolue des rayonnements parasites. Le dispositif prend la forme d’un caisson étanche dans lequel s’insère une Eurobox standardisée mesurant 400 par 300 millimètres. Ce plateau de rangement peut accueillir jusqu’à 126 cylindres disposés dans des alvéoles dédiées.

« Pour nous, il était essentiel de pouvoir inspecter en une seule opération un grand nombre de composants disposés de manière ordonnée sur une vaste surface de contrôle, tout en détectant de manière fiable les plus petits défauts de surface. Ce n’est que grâce à l’interaction entre l’éclairage, la capture d’images haute résolution et l’évaluation par IA que ce contrôle qualité devient robuste et maîtrisable. »

Edwin Schweiger, cofondateur et COO de Danube Dynamics

Le cœur matériel de cette solution repose sur un dispositif d’illumination sur mesure. Quatre barres de diodes électroluminescentes RGBW, pilotables individuellement, entourent la zone de capture. Cette configuration technologique permet de générer une infinité de couleurs et d’angles d’incidence. En modifiant séquentiellement la projection lumineuse, le système révèle les irrégularités topographiques du métal tout en neutralisant les réflexions éblouissantes. La méthode implique quatre illuminations consécutives coordonnées, produisant ainsi quatre clichés distincts pour chaque composant scruté.

Une définition 5K pour repousser les limites de la métrologie optique

La pertinence de cette chorégraphie lumineuse dépend intrinsèquement de la qualité du capteur d’image. Danube Dynamics a sélectionné une caméra industrielle monochrome haute performance, le modèle IDS uEye U3-36P0XCP-M-GL Rev. 1.2. Ce boîtier compact intègre un capteur CMOS AR2020 de 19,8 mégapixels fourni par onsemi. Il délivre une définition 5K UHD de 5 136 par 3 856 pixels sur un format 1/1,8 pouce au ratio 4:3, équipé d’un obturateur roulant.

La restitution fidèle des microdétails sur une telle surface d’inspection exige une résolution spatiale exceptionnelle couplée à un contraste élevé. La version monochrome s’impose logiquement puisqu’elle supprime la matrice de filtres colorés, maximisant ainsi la sensibilité lumineuse brute et la netteté sur les microstructures usinées. L’ensemble est complété par une optique IDS affichant une focale de 8,5 millimètres de référence 20M11-C08528.

Jürgen Hejna, responsable produit des caméras 2D chez IDS, insiste sur l’importance de stabiliser les détails infimes face aux matériaux fortement réfléchissants. Selon lui, la haute résolution du capteur conjuguée à une intégration logicielle fluide constitue le socle indispensable pour un environnement industriel exigeant. De son côté, Danube Dynamics a tiré parti d’une interface standardisée pour relier la caméra au système global, minimisant les efforts de développement tout en garantissant une fluidité opérationnelle ininterrompue.

Une inférence neuronale éclair pour un flux de production optimisé

Les données d’image haute définition transitent ensuite vers l’unité de calcul développée par Danube Dynamics. Le réseau neuronal artificiel analyse simultanément la surface de chaque composant sous les différentes conditions d’éclairage. L’inférence par apprentissage profond s’opère avec une célérité remarquable, nécessitant un temps de traitement d’environ dix millisecondes par cylindre de serrure.

Cette rapidité d’exécution bouleverse radicalement la dynamique du poste de contrôle. L’inspection d’un bac complet de 126 unités, qui monopolisait un opérateur pendant plus de trente secondes, est désormais accomplie en moins de cinq secondes. Les techniciens ne perdent plus de temps à manipuler individuellement les pièces. Ils se concentrent désormais sur la gestion des flux de production et l’analyse des cas exceptionnels signalés par l’algorithme.

En complément des gains de vitesse, le banc d’inspection assure une numérisation complète de la chaîne de conformité. Les résultats sont systématiquement documentés, permettant des analyses statistiques poussées. Les rebuts et les dérives de processus, autrefois difficiles à quantifier, deviennent totalement transparents et traçables. L’entreprise EVVA dispose désormais d’une visibilité objective sur la constance qualitative de sa production, renforçant la fiabilité de ses livraisons.

Une solution évolutive propulsée par le réentraînement autonome

L’atout décisif de cette architecture numérique réside dans sa pérennité et sa capacité d’adaptation. Les environnements de production industriels évoluent, avec de nouvelles géométries de pièces ou de nouveaux traitements de surface. Le système installé chez EVVA permet aux équipes de réentraîner le modèle d’intelligence artificielle de manière autonome. L’entreprise peut intégrer de nouveaux défauts à détecter ou ajouter de nouvelles références de produits sans aucune modification structurelle de la machine.

Cette combinaison réussie entre un éclairage computationnel millimétré, une vision industrielle très haute définition et des réseaux de neurones adaptatifs marque une avancée majeure pour le contrôle qualité. En transformant un processus chronophage et incertain en une étape fiable et traçable, EVVA et Danube Dynamics prouvent que l’automatisation cognitive apporte une valeur ajoutée indiscutable aux secteurs manufacturiers les plus stricts.
Leuze DCR 100i : La vision haute cadence pour la traçabilité

Leuze DCR 100i : La vision haute cadence pour la traçabilité

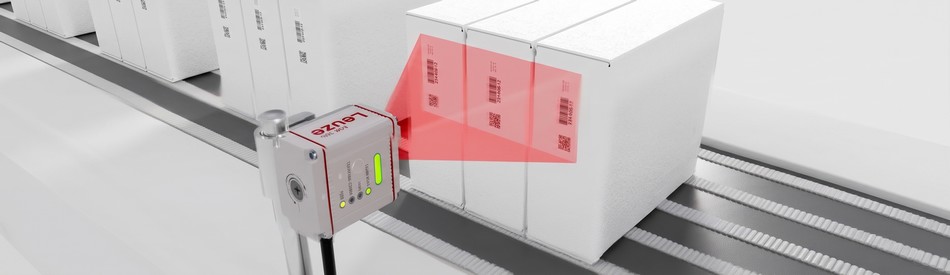
Avec la montée en puissance de l’automatisation, le suivi précis des pièces et la gestion des flux d’emballage conditionnent directement l’efficacité globale des ateliers. Face à l’accélération constante des flux de production, les industriels recherchent des capteurs capables d’assurer une identification infaillible sans jamais ralentir les convoyeurs. Le spécialiste des capteurs optoélectroniques Leuze répond à cette exigence stratégique avec le lancement du DCR 100i, un lecteur de codes compact conçu pour associer cadence d’acquisition extrême, flexibilité optique et simplicité d’intégration.

Qu’il s’agisse de fiabiliser le contrôle qualité sur des cartes électroniques complexes ou de sécuriser l’acheminement de sous-ensembles mécaniques, ce nouveau dispositif apporte une réponse concrète aux défis d’automatisation des usines modernes.

Une fréquence d’acquisition élevée pour fluidifier les lignes de convoyage

Le principal défi de la lecture optique en continu réside dans le flou de bougé provoqué par la vitesse des pièces sur les bandes de transport. Pour surmonter cet obstacle, Leuze a équipé le DCR 100i d’un imageur CMOS haute résolution de 1,3 mégapixel affichant une fréquence d’acquisition de 120 images par seconde. Cette vitesse d’obturation permet de capturer des codes nets et parfaitement exploitables sur des objets se déplaçant à des vitesses de process atteignant 2 mètres par seconde.

Cette performance est particulièrement recherchée dans l’industrie de l’emballage et du conditionnement, où chaque milliseconde gagnée sur la cadence globale se traduit par des gains significatifs de productivité. Les algorithmes de décodage avancés intégrés dans le capteur traitent les données optiques instantanément, évitant ainsi les goulets d’étranglement aux postes de contrôle.

Polyvalence de décodage : de la lecture multi-codes au marquage direct DPM

La diversité des marquages industriels impose aux équipements de vision une grande adaptabilité. Le DCR 100i prend en charge l’ensemble des codes-barres 1D standard ainsi que les matrices 2D, notamment le Data Matrix et le QR Code. Au-delà des étiquettes imprimées classiques, le capteur se distingue par son aptitude à décoder les marquages directs de pièces, désignés sous l’acronyme DPM pour Direct Part Marking. Cette technologie de gravure laser ou de micro-percussion, courante dans la fabrication électronique, l’aéronautique et le secteur automobile, présente souvent des contrastes réduits ou des reflets métalliques délicats.

Par ailleurs, l’imageur a été optimisé afin d’offrir un champ de vision étendu, particulièrement large sur l’axe horizontal lorsqu’il est installé verticalement. Cette configuration autorise la lecture simultanée de plusieurs codes disposés sur un même support ou sur des emballages regroupés. Les opérateurs logistiques et de production peuvent ainsi vérifier l’intégralité d’un ensemble en un seul passage, diminuant significativement les temps de cycle.

Flexibilité optique avec quatre plages de mise au point manuelle

La variabilité dimensionnelle des produits sur une même ligne constitue un défi technique récurrent. Pour y répondre sans imposer de coûteux dispositifs motorisés ou d’optiques interchangeables, le lecteur DCR 100i propose une mise au point ajustable manuellement selon quatre plages prédéfinies. Le champ de travail s’étend ainsi d’une distance très courte de 40 millimètres jusqu’à une portée confortable de 550 millimètres.

Cette amplitude garantit une netteté d’image optimale et un taux de lecture maximal, que le lecteur doive inspecter de petits composants électroniques situés à proximité immédiate de l’objectif ou des cartons volumineux positionnés plus à distance sur une chaîne logistique.

Mise en service express et intégration transparente aux réseaux industriels

Le temps consacré au paramétrage sur site représente un facteur de coût déterminant lors du déploiement de capteurs. Leuze simplifie cette démarche grâce à des fonctions de configuration directe sur l’appareil. Doté de boutons de déclenchement et d’apprentissage intégrés, le DCR 100i calibre automatiquement le temps d’exposition du capteur, la puissance de l’éclairage et les paramètres de décodage en quelques secondes. Cette mise en service rapide s’effectue sans nécessiter d’ordinateur portable, ce qui réduit grandement les temps d’intervention sur les lignes.

Pour les paramétrages plus avancés et la supervision globale, un logiciel intuitif accompagne le matériel. Sur le plan de la communication, la série DCR 100i s’intègre naturellement dans les architectures automatisées grâce à une connectivité Ethernet supportant les protocoles TCP/IP et Modbus, complétée par une interface série RS232. Cette ouverture facilite le transfert direct des données de lecture vers les automates programmables industriels ainsi que vers les systèmes de gestion de production MES.

Robustesse mécanique et compacité pour les environnements sévères

Les contraintes d’encombrement au sein des cellules robotisées ou des bâtis de machines imposent des dimensions particulièrement réduites. Avec un gabarit compact de 44 par 53 par 29 millimètres, le DCR 100i s’implante facilement dans les espaces les plus exigus, y compris en extrémité de bras manipulateur ou sous des postes de transfert mécanique.

Cette compacité préserve une excellente durabilité matérielle. Conçu pour résister aux contraintes sévères des ateliers, le lecteur est protégé par un boîtier robuste en aluminium affichant un indice de protection IP64, garantissant une étanchéité éprouvée contre les poussières industrielles et les projections d’eau. La fenêtre optique bénéficie quant à elle d’un cache en verre résistant aux rayures, préservant la qualité d’acquisition face aux particules en suspension et aux nettoyages fréquents.

Un levier de fiabilité pour la traçabilité globale de l’Usine 4.0

Dans un contexte où les exigences de conformité et de suivi de lots deviennent incontournables, l’efficacité des lecteurs optiques conditionne la fiabilité de toute la chaîne de valeur. En combinant cadence d’acquisition, souplesse optique et robustesse mécanique, le DCR 100i de Leuze s’affirme comme une solution pragmatique pour éliminer les défauts de lecture et sécuriser les cadences de production.

Cette innovation confirme une orientation majeure de l’instrumentation industrielle : proposer des capteurs toujours plus véloces et précis, tout en simplifiant leur exploitation quotidienne pour les équipes techniques sur le terrain.

Vision par IA : Cognex réduit de 50 % les coûts de déploiement multi-sites

Vision par IA : Cognex réduit de 50 % les coûts de déploiement multi-sites

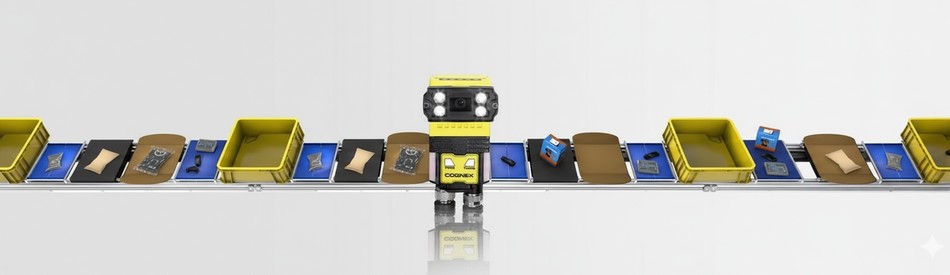
Passer d’une application de vision sur une seule ligne à un déploiement cohérent sur plusieurs sites à travers le monde en quelques jours plutôt qu’en plusieurs mois : c’est la promesse que Cognex tient désormais avec la disponibilité générale de OneVision. Annoncée officiellement par le leader mondial de la vision industrielle, cette plateforme collaborative de développement vision par IA répond à une problématique que beaucoup de fabricants connaissent bien, celle du « pilote qui n’arrive jamais à scaler ». Avec plus de 100 clients actifs depuis la bêta lancée en juin 2025 et des retours terrain particulièrement concrets, OneVision s’impose comme un tournant dans la manière dont l’industrie déploie l’inspection automatisée alimentée par l’IA.

Un verrou industriel enfin levé : du pilote à l’entreprise

Le déploiement de la vision par IA dans les environnements de production industrielle bute depuis des années sur le même mur : des flux de travail fragmentés, des modèles qui ne s’adaptent pas d’un environnement à un autre, une expertise spécialisée rare et coûteuse. Résultat, les projets pilotes se multiplient sans jamais franchir le cap de la généralisation à l’échelle de l’usine, et encore moins à l’échelle du groupe.

C’est précisément ce problème structurel que Cognex entend résoudre avec OneVision. La plateforme unifie l’ensemble du cycle de vie d’une application de vision par IA : collecte et étiquetage des images en production, entraînement des modèles, gestion des versions, déploiement et supervision à distance sur des flottes de dispositifs répartis dans le monde entier. Le tout depuis une interface centralisée, accessible sans expertise approfondie en vision industrielle.

Architecture cloud-to-edge : le meilleur des deux mondes

Sur le plan technique, OneVision repose sur une architecture cloud-to-edge pensée pour répondre aux contraintes réelles de la production. La phase de développement et de gestion des modèles d’IA s’effectue dans le cloud, ce qui garantit la centralisation, la traçabilité et la cohérence des déploiements entre sites. Mais une fois un modèle déployé, l’inspection s’exécute intégralement en local, sur les systèmes de vision Cognex à la périphérie du réseau, sans dépendance à la connectivité cloud et sans latence.

Cette distinction est loin d’être anodine dans un contexte industriel où la disponibilité de la ligne prime sur tout. Comme le souligne Reto Wyss, vice-président de l’ingénierie de la vision chez Cognex : une coupure réseau n’impacte pas l’inspection en cours d’exécution, et les images de production restent strictement locales. OneVision est notamment optimisé pour fonctionner avec les systèmes In-Sight 3900 et In-Sight 6900, les dernières générations de caméras intelligentes de Cognex.

Des gains opérationnels mesurés sur le terrain

Les retours clients publiés par Cognex illustrent concrètement l’impact de la plateforme. Chez Essity, spécialiste des produits d’hygiène, le développement d’une application de contrôle de l’étanchéité qui exigeait auparavant plus d’un an d’itérations a été réalisé et démontré en moins d’une journée grâce à OneVision. L’enjeu était significatif : des problèmes de qualité non détectés pouvaient entraîner des retours de lots entiers et des pertes matières considérables.

Schneider Electric a quant à lui mis en avant un doublement du rendement d’inspection, une réduction significative des faux rejets et surtout la capacité à déployer les mêmes modèles validés sur l’ensemble de ses sites mondiaux. Un résultat que Christophe Ernis, responsable des opérations intelligentes, qualifie de « moyen reproductible d’étendre les meilleures pratiques de manière fiable à toutes les usines ». De son côté, 3M note une accélération nette du cycle de développement pour ses ingénieurs, de l’étiquetage des images jusqu’au déploiement sur caméra, avec une réduction significative de la charge de travail.

Vers une standardisation de l’inspection IA à l’échelle industrielle

Au-delà des gains individuels, OneVision dessine une nouvelle façon d’aborder l’inspection automatisée dans l’industrie manufacturière. En centralisant le développement et la gouvernance des modèles tout en distribuant leur exécution, Cognex propose un modèle organisationnel qui répond aux enjeux des groupes industriels multisites : standardisation des pratiques, réduction des doublons entre équipes, maîtrise des coûts de mise à l’échelle et maintien de la cohérence qualité entre usines.

Cognex avance un chiffre clé : une réduction potentielle des coûts de mise à l’échelle pouvant atteindre 50 %. Dans des secteurs aussi exigeants que l’automobile, l’électronique, l’agroalimentaire ou la santé, où la qualité d’inspection conditionne directement la conformité réglementaire et la satisfaction client, cet argument a un poids considérable.

Un signal fort pour l’IA industrielle

La disponibilité générale de OneVision intervient à un moment charnière pour l’IA industrielle. Après des années de projets pilotes isolés, les fabricants cherchent désormais des solutions capables de tenir leurs promesses à l’échelle de l’entreprise, sans surinvestissement en expertise ni en infrastructure. En s’appuyant sur sa position dominante dans la vision industrielle et sur un écosystème matériel maîtrisé de bout en bout, Cognex se positionne comme l’intégrateur naturel de cette transition. La question n’est plus de savoir si la vision par IA peut améliorer l’inspection industrielle mais à quelle vitesse les organisations peuvent en généraliser les bénéfices. OneVision entend clairement réduire ce délai.

Comment Cognex simplifie l’automatisation logistique avec sa nouvelle gamme SLX pilotée par l’IA

Comment Cognex simplifie l’automatisation logistique avec sa nouvelle gamme SLX pilotée par l’IA

Dans un secteur logistique où chaque seconde compte et où la fiabilité des systèmes automatisés détermine directement la rentabilité, Cognex Corporation vient de franchir une étape décisive. Le leader mondial de la vision industrielle dévoile son portefeuille Solutions Experience (SLX), une gamme d’appareils pensés pour démocratiser l’accès aux technologies avancées tout en simplifiant radicalement leur déploiement. Cette annonce, faite en octobre 2025 depuis le siège de Natick dans le Massachusetts, marque un tournant stratégique pour l’entreprise cotée au NASDAQ, qui propose désormais des solutions sectorielles clés en main plutôt que des composants à assembler.

Ce qui distingue fondamentalement cette nouvelle approche, c’est sa philosophie d’accessibilité. Alors que les systèmes de vision industrielle traditionnels nécessitent généralement l’intervention d’intégrateurs spécialisés et des semaines de configuration, les dispositifs SLX promettent un déploiement en quelques minutes par du personnel non technique. Cette démocratisation technologique répond à un enjeu majeur pour les centres de distribution et les plateformes logistiques qui cherchent à automatiser leurs processus sans mobiliser des ressources techniques considérables ni supporter des coûts de formation prohibitifs.

L’intelligence artificielle au service de la détection universelle

Le cœur technologique du portefeuille SLX repose sur une décennie d’innovation en matière d’intelligence artificielle appliquée à la vision industrielle. Cette expertise accumulée se concrétise dans la capacité des appareils à détecter de manière fiable les articles quelle que soit leur nature, leur orientation ou leur conditionnement. Dans un environnement logistique réel, cette polyvalence s’avère cruciale : un même système doit identifier aussi bien des cartons standardisés que des colis déformés, des emballages transparents que des surfaces réfléchissantes, des articles isolés que des palettes surchargées.

L’algorithme de détection assistée par IA développé par Cognex s’adapte automatiquement à cette diversité sans nécessiter de reconfiguration manuelle. Cette intelligence embarquée analyse en temps réel les caractéristiques visuelles de chaque objet et ajuste ses paramètres de reconnaissance pour maintenir un taux de détection optimal. Pour les exploitants, cette capacité d’adaptation se traduit par une réduction drastique des faux positifs et des articles non détectés, deux problématiques qui génèrent traditionnellement des goulots d’étranglement opérationnels et nécessitent des interventions manuelles coûteuses.

Une interface Web qui bouleverse les codes du déploiement industriel

L’innovation la plus disruptive du système SLX réside peut-être dans son interface utilisateur guidée, accessible via un simple navigateur Web. Cette approche rompt avec les logiciels propriétaires traditionnels qui nécessitent installation, licences multiples et formations spécialisées. Ici, un opérateur peut configurer un nouvel appareil depuis n’importe quel terminal connecté, en suivant un processus pas à pas qui le guide à travers les paramètres essentiels. Cette uniformité de l’expérience utilisateur entre tous les dispositifs de la gamme réduit considérablement la courbe d’apprentissage et permet une montée en compétence rapide des équipes.

Les outils de vision IA intégrés à cette interface Web simplifient également la phase de calibration, traditionnellement chronophage. Au lieu de définir manuellement des zones de détection et des seuils de sensibilité à travers des dizaines de paramètres techniques, l’utilisateur définit simplement ses objectifs opérationnels et laisse l’IA proposer une configuration optimale. Cette approche orientée résultat plutôt que paramétrage technique abaisse significativement la barrière à l’entrée et permet à des installations de taille moyenne d’accéder à des technologies auparavant réservées aux grands groupes logistiques disposant de départements techniques dédiés.

La double fonction : un argument économique imparable

Chaque appareil du portefeuille logistique SLX intègre simultanément deux capacités critiques : la lecture avancée de codes-barres et la détection d’articles assistée par IA. Cette convergence fonctionnelle représente une rupture architecturale majeure par rapport aux systèmes traditionnels qui nécessitent des équipements distincts pour chaque tâche. Dans une installation logistique type, cette consolidation se traduit par une réduction du nombre d’appareils à déployer, installer, calibrer et maintenir, avec un impact direct sur le coût total de possession.

Au-delà de l’économie matérielle, cette approche bifoncionnelle simplifie également l’architecture réseau et réduit la complexité de l’intégration système. Un seul flux de données remplace deux flux distincts, un seul point de connexion remplace deux interfaces, une seule source de diagnostics remplace deux systèmes de monitoring. Pour les équipes de maintenance, cette simplification se traduit par moins de points de défaillance potentiels et des interventions correctives plus rapides. L’impact sur l’efficacité opérationnelle des équipements, ce fameux OEE que tout responsable logistique cherche à maximiser, s’en trouve mécaniquement amélioré.

Gestion multi-appareils : penser l’échelle dès la conception

Pour les grandes installations qui déploient des dizaines ou des centaines de systèmes de vision, la gestion du parc d’appareils constitue traditionnellement un casse-tête logistique. Les mises à jour de firmware nécessitent généralement l’intervention sur site appareil par appareil, avec téléchargement préalable des fichiers, installation d’outils logiciels spécifiques et exécution manuelle de la procédure. Ce processus chronophage mobilise des ressources techniques pendant des journées entières et expose l’installation à des risques d’incohérence de versions entre équipements.

Les appareils SLX résolvent cette problématique en intégrant nativement des fonctionnalités de gestion collective. Les déploiements de masse et les mises à jour de micrologiciel peuvent être orchestrés directement depuis l’interface de n’importe quel appareil du réseau, sans nécessiter de logiciel tiers ni d’intervention physique sur chaque équipement. Cette approche distribuée transforme une opération qui prenait auparavant des jours en une tâche réalisable en quelques heures, tout en garantissant l’homogénéité du parc et la traçabilité des versions déployées. Pour les décideurs, cette capacité se traduit par une réduction significative des coûts opérationnels récurrents et une agilité accrue dans l’adoption de nouvelles fonctionnalités.

Trois appareils, trois applications critiques

SLX-280D : la précision au service du tri automatisé

Le SLX-280D cible spécifiquement les applications de routage par zone et d’inspection des bacs, deux opérations fondamentales dans les centres de tri modernes. Sa capacité à maintenir une lecture fiable et constante des codes-barres, même sur des surfaces dégradées ou partiellement occultées, en fait un outil idéal pour les environnements où les colis circulent à haute vitesse sur des convoyeurs. Dans les systèmes de routage par zone, où une erreur de lecture peut entraîner l’acheminement d’un colis vers la mauvaise destination et générer des coûts de réexpédition considérables, cette fiabilité constitue un argument déterminant.

SLX-290 : la polyvalence haute performance

Positionné comme le dispositif le plus polyvalent de la gamme, le SLX-290 combine détection, classification et lecture haute performance de codes-barres dans un seul boîtier compact. Cette convergence fonctionnelle le rend particulièrement adapté aux applications de contrôle qualité où plusieurs vérifications doivent être effectuées simultanément sur chaque article. Sa capacité de classification, alimentée par l’IA, permet de catégoriser automatiquement les colis selon leurs caractéristiques physiques, un prérequis pour optimiser les stratégies de palettisation et de chargement des véhicules de livraison.

SLX-3816 : couvrir les grandes surfaces avec précision

Le SLX-3816 s’attaque à un défi technique particulièrement exigeant : la détection côte à côte haute résolution et la lecture de codes-barres sur des surfaces étendues. Cette capacité s’avère essentielle pour les applications de cubisage, où l’objectif est de mesurer précisément les dimensions de colis de toutes tailles circulant sur un convoyeur large. L’appareil peut traiter simultanément plusieurs articles côte à côte, même lorsqu’ils se touchent, grâce à ses algorithmes de segmentation avancés. Cette performance permet d’optimiser les cadences de traitement sans sacrifier la précision, un équilibre critique dans les opérations logistiques à fort volume.

Un retour d’expérience qui valide l’approche

Le témoignage de Jay Fisher, responsable des systèmes d’exploitation chez Purolator, illustre parfaitement la valeur ajoutée du système SLX dans un contexte opérationnel réel. Son retour d’expérience met en lumière deux aspects critiques : la fluidité de l’intégration avec les systèmes existants et la facilité de déploiement à grande échelle sur un réseau de terminaux. Pour un acteur logistique de l’envergure de Purolator, ces facteurs déterminent directement la viabilité d’un investissement technologique. La capacité à déployer rapidement sans perturber les opérations en cours constitue souvent un critère de décision plus important que les performances brutes des équipements.

Cette validation terrain par un utilisateur majeur envoie un signal fort au marché et démontre que l’approche de Cognex répond à une demande réelle du secteur. Dans un contexte où les promesses marketing autour de l’IA se multiplient sans toujours se concrétiser en bénéfices opérationnels mesurables, ce type de retour d’expérience factuel constitue un gage de crédibilité essentiel pour convaincre les décideurs logistiques d’adopter ces nouvelles solutions.

Impact sectoriel et perspectives d’évolution

Le lancement du portefeuille SLX s’inscrit dans une dynamique plus large de démocratisation de l’automatisation logistique. Pendant des années, les technologies avancées de vision industrielle sont restées l’apanage des grands groupes disposant des ressources financières et techniques nécessaires pour les déployer. En abaissant drastiquement les barrières à l’entrée, Cognex ouvre ces technologies à un segment beaucoup plus large d’acteurs logistiques, incluant les centres de distribution régionaux et les opérateurs de taille moyenne qui constituent l’épine dorsale de nombreuses chaînes d’approvisionnement.

Cette démocratisation devrait accélérer l’adoption de l’automatisation dans le secteur logistique et contribuer à améliorer la productivité globale de l’industrie. Elle répond également à un enjeu de ressources humaines critique : dans un contexte de pénurie de main-d’œuvre qualifiée et de turnover élevé dans les métiers de la logistique, des systèmes capables de fonctionner avec un minimum de supervision technique deviennent un avantage concurrentiel majeur. La capacité à former rapidement de nouveaux opérateurs et à maintenir des opérations efficaces malgré les rotations de personnel représente une valeur économique considérable.

À plus long terme, l’approche Solutions Experience inaugurée avec cette gamme logistique préfigure probablement une évolution stratégique de Cognex vers des offres sectorielles clés en main. L’entreprise annonce d’ailleurs que le portefeuille SLX a vocation à s’étendre à d’autres secteurs industriels, avec des déclinaisons adaptées aux spécificités de chaque domaine. Cette orientation pourrait redéfinir le positionnement de l’entreprise, qui évoluerait ainsi d’un rôle de fournisseur de composants technologiques vers celui de partenaire solutions capable d’adresser directement les défis opérationnels spécifiques de chaque industrie. Un changement de paradigme qui pourrait bien redessiner les contours du marché de la vision industrielle dans les années à venir.

L’AI Lab de wenglor démocratise l’IA en Vision Industrielle

L’AI Lab de wenglor démocratise l’IA en Vision Industrielle

Dans un secteur industriel où la qualité du contrôle visuel détermine la compétitivité, wenglor sensoric group franchit une étape décisive avec le lancement de son AI Lab. Cette plateforme cloud transforme radicalement l’approche traditionnelle de la vision industrielle en rendant accessible la création de modèles d’intelligence artificielle sans nécessiter de compétences en programmation. Face aux défis croissants de complexité des inspections visuelles et à la pénurie de talents spécialisés en IA, cette solution répond à un besoin crucial : permettre aux équipes de production d’exploiter la puissance du deep learning avec la même simplicité qu’un logiciel de traitement d’images classique.

Un écosystème intégré qui réinvente le workflow de vision artificielle

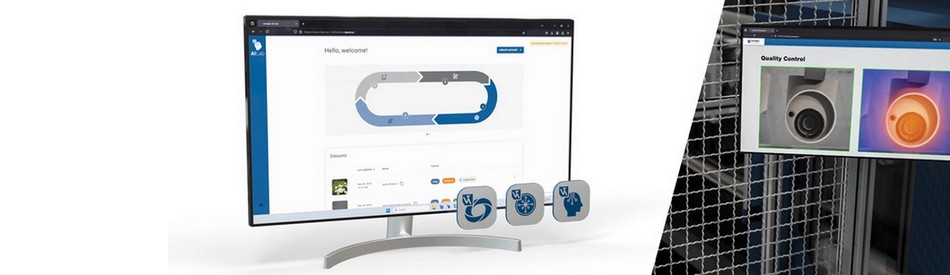
L’architecture mise en place par wenglor repose sur une orchestration intelligente de trois composants complémentaires. Le logiciel uniVision 3 assure l’acquisition d’images et l’exécution locale des modèles IA sur les caméras intelligentes de la série B60 et les contrôleurs de vision MVC. La plateforme weHub joue le rôle d’interface stratégique, détectant automatiquement les équipements sur le réseau local et gérant les flux de données bidirectionnels. L’AI Lab, hébergé dans le cloud, centralise la gestion des données et l’entraînement des modèles avec une puissance de calcul de niveau haute performance.

Cette synergie donne naissance au concept d’« AI Loop », un workflow circulaire qui simplifie considérablement le cycle de développement. Les images capturées localement sont automatiquement transférées vers le cloud via weHub, où elles alimentent l’entraînement de modèles IA. Une fois optimisés, ces modèles redescendent vers les équipements de production pour une exécution en temps réel. Ce flux continu permet des itérations rapides et une amélioration progressive des performances, transformant chaque ligne de production en laboratoire d’apprentissage automatique.

Une puissance de calcul cloud au service de modèles complexes

L’AI Lab se distingue par son infrastructure cloud dimensionnée pour des tâches de deep learning exigeantes. Là où les solutions locales traditionnelles butent sur des limitations matérielles lors de l’entraînement de grands ensembles de données, la plateforme wenglor mobilise des ressources de calcul haute performance à la demande. Cette capacité permet de traiter des modèles de classification d’images complexes, capables d’identifier des défauts subtils ou de gérer des scénarios d’inspection multicritères que les approches basées sur des règles ne peuvent adresser.

La gestion des données bénéficie également de cette architecture cloud. Plusieurs jeux de données peuvent être administrés simultanément, permettant de maintenir différents modèles pour diverses applications ou variantes de produits. Les sauvegardes automatiques garantissent la continuité opérationnelle même en cas de défaillance technique, un aspect critique quand des heures d’entraînement représentent un investissement significatif en temps et en ressources. Cette redondance native offre une sérénité que les installations locales peinent à égaler sans infrastructures coûteuses.

Un modèle d’utilisation pensé pour la collaboration industrielle

L’accès flexible et multi-utilisateurs de l’AI Lab répond aux réalités organisationnelles des entreprises modernes. La gestion scalable des utilisateurs permet à différents membres d’une équipe de collaborer simultanément sur un même projet, que ce soit un technicien vision sur site, un ingénieur qualité au siège ou un expert externe en consultation. Cette capacité de travail distribué s’avère particulièrement précieuse pour les groupes industriels multi-sites ou les projets nécessitant l’intervention ponctuelle de spécialistes.

Le système de crédits prépayés apporte une transparence bienvenue dans un domaine où les coûts cloud peuvent rapidement devenir opaques. wenglor propose différents plans adaptés à l’ampleur des besoins, sans reconduction automatique. Cette approche permet aux entreprises de budgétiser précisément leurs investissements en IA et d’ajuster leur consommation selon les phases de projet, évitant les surprises financières tout en conservant une flexibilité d’utilisation durant la période active.

Des outils d’optimisation pour maximiser les performances des modèles

La création d’un modèle IA performant ne s’arrête pas à son entraînement initial. L’AI Lab intègre une suite d’outils d’évaluation qui transforment ce processus en démarche itérative maîtrisée. La fonction heatmap visualise les zones d’attention du réseau neuronal lors de ses décisions, révélant si le modèle se concentre effectivement sur les caractéristiques pertinentes ou s’il développe des biais indésirables. Cette capacité d’introspection permet d’identifier rapidement les faiblesses d’un modèle avant son déploiement en production.

La validation automatique complète ce dispositif en testant systématiquement le modèle sur des images non utilisées lors de l’entraînement, simulant ainsi son comportement futur face à de nouveaux cas. La fonction de révision permet ensuite d’affiner les performances en identifiant les images problématiques et en ajustant le jeu de données d’entraînement. Cette boucle d’amélioration continue garantit que les modèles déployés atteignent les niveaux de fiabilité exigés par les environnements de production industrielle.

L’alliance stratégique entre règles classiques et intelligence artificielle

L’un des atouts majeurs d’uniVision 3 réside dans sa capacité à combiner approches traditionnelles et IA. Grâce au package de licence uniVision AI, les utilisateurs peuvent intégrer leurs modèles personnalisés dans des workflows qui mobilisent également des outils de traitement d’images classiques basés sur des règles. Cette hybridation s’avère particulièrement pertinente pour les applications complexes où certains contrôles dimensionnels précis sont mieux gérés par des algorithmes géométriques, tandis que la détection de défauts d’aspect variable bénéficie de l’apprentissage profond.

Cette flexibilité permet une adoption progressive de l’IA sans remettre en cause les investissements existants en vision industrielle. Les équipes peuvent débuter par l’automatisation des contrôles les plus problématiques avec l’IA, tout en maintenant leurs processus éprouvés pour les inspections standards. Le logiciel modulaire s’adapte ainsi aux profils de compétences variés des utilisateurs, depuis le technicien habituée aux réglages de seuils jusqu’à l’ingénieur souhaitant exploiter pleinement le potentiel des réseaux neuronaux convolutifs.

Un pas décisif vers la démocratisation de l’IA industrielle

L’AI Lab de wenglor illustre une tendance de fond dans l’industrie 4.0 : le passage de l’intelligence artificielle du statut de technologie de pointe réservée aux experts vers celui d’outil opérationnel accessible. En éliminant les barrières techniques liées à l’infrastructure de calcul et en simplifiant radicalement le workflow de développement, cette plateforme ouvre la voie à une adoption massive de l’IA dans les environnements de production. Les entreprises de taille moyenne, jusqu’ici exclues de cette révolution faute de ressources spécialisées, peuvent désormais rivaliser avec les leaders en matière d’automatisation intelligente du contrôle qualité.

Les perspectives d’évolution de cette approche cloud sont considérables. On peut anticiper l’émergence de bibliothèques de modèles pré-entraînés pour des applications industrielles courantes, accélérant encore le time-to-market des projets de vision. L’interconnexion croissante entre équipements et plateformes cloud pourrait également permettre des mécanismes d’apprentissage continu, où les modèles s’affinent automatiquement au fil de la production. Dans cette vision, chaque ligne de fabrication devient un contributeur à l’amélioration collective des performances IA, esquissant les contours d’une intelligence industrielle collaborative et en constante évolution.

Présentation

Passionné par l'évolution de l’industrie, j’ai fondé ce site en 2017. Sa vocation ? Vous présenter les dernières nouveautés dans le domaine de la transformation digitale au sein de l'Industrie 4.0.

RIVIERE Vincent - Fondateur

L'Industrie 4.0, un média VR AUTOMATION

riviere-vincent.fr

Suivez-nous !

Otomonit

Abonnez-vous à notre newsletter

Tapez "industrie" dans cette case