Cybersécurité industrielle : le nouveau garant de la résilience

L’accélération de la transformation numérique redéfinit en profondeur le paysage manufacturier mondial. Alors que les usines multiplient les capteurs connectés, automatisent leurs lignes de fabrication et intègrent des capacités analytiques avancées, cette hyperconnexion engendre des vulnérabilités sans précédent. Une vaste enquête internationale intitulée Operational Resilience in the Age of Connectivity, menée par Sapio Research pour Rockwell Automation auprès de plus de 1 500 dirigeants industriels répartis dans dix-sept pays, met en lumière un constat frappant : plus d’un tiers des entreprises considèrent désormais la menace cyber comme l’obstacle externe numéro un à leur croissance économique.

Ce sentiment d’urgence reflète une transformation profonde du rôle de la sécurité informatique au sein des ateliers. Longtemps cantonnée aux réseaux administratifs, la protection des actifs numériques touche désormais directement les automates programmables, les réseaux de terrain et les organes vitaux de la chaîne de production. Dès lors qu’un arrêt de ligne imprévu coûte des dizaines de milliers d’euros par heure, la sécurité numérique ne relève plus d’une simple fonction de support technique, mais s’impose comme une condition indispensable à la pérennité économique des organisations industrielles.

L’illusion de sécurité face à la multiplication des attaques

Le rapport met en évidence un décalage particulièrement préoccupant entre la perception des décideurs et la réalité du terrain opérationnel. En effet, 46 % des organisations interrogées ont subi au moins un incident de cybersécurité au cours des douze derniers mois. Pourtant, dans le même temps, 90 % des répondants déclarent afficher une pleine confiance dans leur aptitude à prévenir les incursions, à circonscrire les menaces ou à restaurer rapidement leurs installations en cas d’attaque avérée.

Cette dichotomie traduit une confusion fréquente entre l’accumulation d’outils de protection et l’efficacité réelle de la posture défensive. De nombreuses structures industrielles estiment être à l’abri parce qu’elles ont déployé des logiciels antivirus, des pare-feu périmétriques ou des sondes réseau. Toutefois, l’empilement de briques technologiques hétérogènes ne garantit en rien la résilience opérationnelle globale si les protocoles de réponse, la formation des opérateurs et la gestion des correctifs sur les équipements de production ne sont pas harmonisés au sein d’une méthode unifiée.

La passerelle IT/OT : une zone de vulnérabilité majeure et créatrice de valeur

La convergence entre les technologies de l’information (IT) et les technologies opérationnelles (OT) constitue le moteur central de l’industrie du futur. Elle permet de remonter les données des capteurs vers les progiciels de gestion intégrée, d’optimiser le taux de rendement synthétique (TRS) et de rationaliser la chaîne logistique en temps réel. Néanmoins, cette ouverture abolit l’étanchéité historique qui protégeait les ateliers du monde extérieur. Les points de contact et les passerelles d’intégration entre IT et OT apparaissent ainsi au deuxième rang des vecteurs les plus vulnérables aux incidents de cybersécurité selon les industriels sondés.

Lorsqu’un rançongiciel pénètre le système d’information de l’entreprise par le biais d’un courriel d’hameçonnage, la connectivité accrue lui permet désormais de se propager latéralement vers les réseaux de commande et de paralyser les automates. Malgré cette exposition grandissante, les industriels perçoivent clairement l’intérêt stratégique de ce décloisonnement. En effet, 37 % des dirigeants affirment que la sécurisation rigoureuse de l’architecture IT/OT exercera une influence très positive sur leurs résultats financiers d’ici cinq ans. Loin de représenter un frein, la sécurité devient un catalyseur d’innovation et de confiance partenariale.

L’intelligence artificielle au service de la détection et de la remédiation

Face à la sophistication constante des vecteurs d’agression et au volume exponentiel des flux d’informations à analyser, les méthodes manuelles de surveillance atteignent leurs limites. L’étude indique que 45 % des entreprises prévoient d’intégrer des technologies d’intelligence artificielle et d’apprentissage automatique dans leurs mécanismes de cyberdéfense au cours des douze prochains mois. Ces outils algorithmiques apportent une capacité inédite de corrélation d’événements et de détection précoce des comportements anormaux sur les réseaux d’usine.

L’apprentissage automatique excelle notamment dans l’identification des déviations infimes au sein des communications industrielles, comme une commande inhabituelle envoyée à un variateur de vitesse ou une tentative de modification clandestine d’un automate programmable. En automatisant le tri des alertes et en accélérant les premières étapes de confinement, l’intelligence artificielle permet aux équipes de sécurité de réagir en quelques secondes, réduisant considérablement la durée d’indisponibilité des outils de production.

Construire une véritable culture de résilience opérationnelle

Les dirigeants d’usine semblent avoir compris la rentabilité de cette démarche. Selon l’enquête, 62 % des entreprises ont déjà investi de manière substantielle dans des plateformes de sécurité spécialisées. Fait remarquable, la cybersécurité est même classée comme le deuxième investissement technologique procurant le plus fort retour sur investissement dans l’ensemble de l’écosystème manufacturier. Les professionnels reconnaissent que préserver l’intégrité de la production protège directement la marge opérationnelle et l’image de marque.

Toutefois, comme le souligne Rick Kaun chez Rockwell Automation, le matériel et les logiciels ne suffisent pas à garantir la pérennité d’un site industriel. La résilience opérationnelle exige une approche holistique qui englobe la cartographie précise de tous les équipements connectés, la mise en œuvre de politiques strictes de segmentation réseau ainsi qu’un entraînement régulier des équipes aux scénarios de crise. Une organisation réellement résiliente ne se contente pas d’espérer repousser chaque tentative d’intrusion, elle conçoit l’ensemble de son architecture industrielle pour continuer à fonctionner en mode dégradé et redémarrer sans délai ses lignes critiques.

À l’heure où l’usine intelligente devient la norme, la cybersécurité s’impose comme le socle indispensable sur lequel repose toute la compétitivité future du secteur manufacturier. Les entreprises qui parviendront à conjuguer connectivité avancée et maîtrise rigoureuse des risques opérationnels transformeront cette contrainte technique en un formidable levier de pérennité et de différenciation commerciale.
Fabriq accélère l’excellence opérationnelle grâce à l’Agentic CI

Pendant des décennies, la modernisation industrielle s’est focalisée sur les équipements physiques. Des lignes robotisées aux capteurs connectés, les usines ont investi des milliards pour automatiser leurs processus. Pourtant, un paradoxe subsistait dans les ateliers. Tandis que les machines exécutaient des cadences millimétrées, les équipes animaient leurs rituels quotidiens avec des feutres effaçables, des tableaux blancs et des fichiers Excel. Ce décalage entre la sophistication technique des machines et la précarité des outils collaboratifs a longtemps freiné l’agilité opérationnelle.

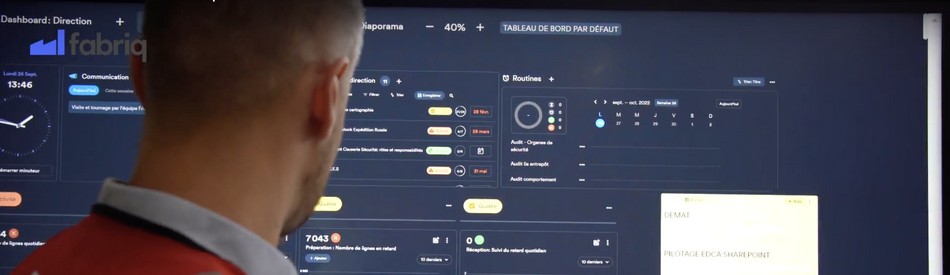
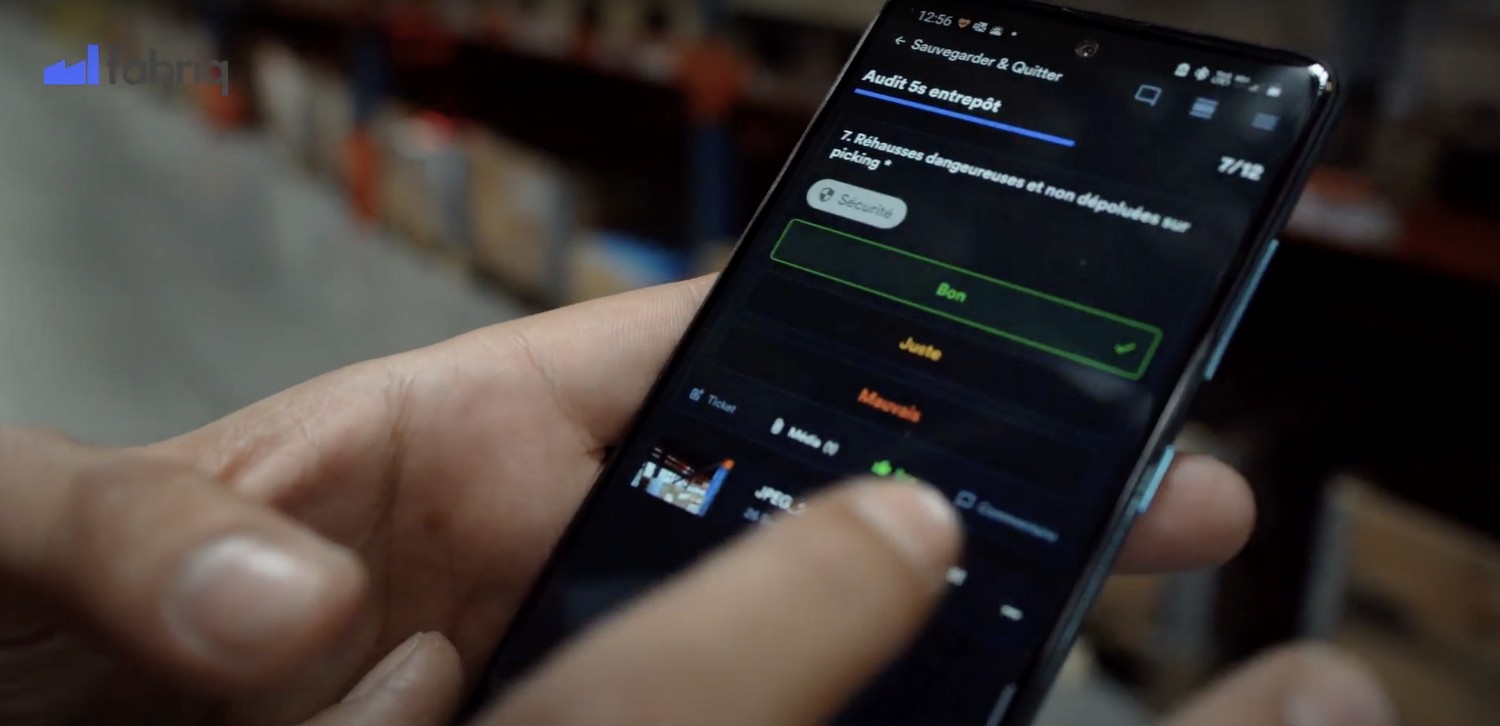
Fondée en 2019 par François Déchelette et Octave Lapeyronie, la pépite française Fabriq s’est donnée pour mission de combler ce fossé. En digitalisant les rituels de management terrain jusqu’au comité de direction, la plateforme a vite séduit des fleurons industriels comme Bel, Safran, Schneider Electric, Scania, Lonza ou LVMH. Déployée sur plus de mille sites dans 60 pays et forte de 90 000 utilisateurs quotidiens, la solution a permis de résoudre plus de 3,3 millions de dysfonctionnements opérationnels. Fabriq franchit aujourd’hui un cap décisif avec l’Agentic CI, une technologie d’intelligence artificielle agentique dédiée à l’amélioration continue.

De la digitalisation des rituels à l’intelligence opérationnelle collective

Le management lean repose sur des cycles d’amélioration itératifs où les équipes identifient des écarts, analysent leurs causes profondes et déploient des contre-mesures. Dans les ateliers traditionnels, ce processus souffre d’une déperdition majeure. Un problème mécanique ou un défaut qualité résolu sur une ligne reste confiné à la mémoire locale des techniciens. Lorsque le même incident se reproduit sur une autre ligne ou dans une autre usine, les équipes réinventent la solution dans l’urgence, entraînant des arrêts coûteux.

La numérisation de ces démarches a permis d’instaurer une rigueur partagée. En structurant chaque anomalie selon des méthodes reconnues, chaque résolution locale devient une norme profitable à tous. Toutefois, face aux volumes massifs de données générés par les ateliers connectés, la capacité humaine à corréler manuellement ces signaux atteint ses limites. L’intégration d’agents intelligents autonomes transforme cette mémoire documentaire en un moteur dynamique de performance industrielle.

L’Agentic CI : une intelligence nourrie par sept ans d’ontologie industrielle

L’approche de Fabriq se distingue en rejetant l’application aveugle de modèles de langage généralistes sur des données brutes d’usine. Dans un environnement de production exigeant, les hallucinations logicielles se traduisent par des pertes de rendement ou des risques pour la sécurité. L’Agentic CI s’appuie sur une ontologie métier solide, construite au contact de centaines d’usines depuis sept ans. Cette structure sémantique permet aux agents de maîtriser le vocabulaire d’atelier, les relations de cause à effet et les spécificités de chaque secteur manufacturier.

« Avec l’Agentic CI, on ne remplace pas les équipes terrain, on leur donne un niveau d’analyse qu’elles n’auraient jamais pu atteindre seules en quelques minutes et on garde l’humain à la décision. C’est comme ça qu’on voit l’IA chez Fabriq : au service de l’expérience terrain, jamais à sa place. »

François Déchelette, cofondateur de Fabriq

En exploitant une base propriétaire de millions de problèmes déjà résolus et contextualisés, le système dote les agents d’une capacité d’analogie inédite. Plutôt que de formuler une alerte statistique brute, l’agent interprète la situation globale, compare les contextes similaires entre usines et suggère des remédiations éprouvées. Cette mise en commun de l’expérience fait de l’intelligence collective un levier immédiatement actionnable par les équipes.

Anticipation diagnostique et reconfiguration des rituels quotidiens

La détection précoce des signaux faibles de production

Sur le terrain, l’apport concret de la technologie se manifeste dès l’aube. Bien avant la réunion matinale, les agents analysent en continu les données générées par les lignes de fabrication. Ils repèrent les micro-arrêts récurrents, les dérives imperceptibles de cadence ou les variations de qualité invisibles sur les indicateurs classiques. Ces signaux faibles, souvent précurseurs de pannes graves, sont immédiatement mis en relation avec l’historique technique du site.

L’automatisation intelligente de la préparation des réunions de quart

Au lieu de perdre du temps à collecter manuellement des données et à renseigner des tableaux, le superviseur découvre à son arrivée une synthèse opérationnelle claire. Les agents ont déjà diagnostiqué en amont la cause probable, retrouvé les contre-mesures appliquées avec succès par le passé et articulé un plan d’action hiérarchisé. La réunion de quart gagne en efficacité. Les discussions se concentrent directement sur l’arbitrage tactique et la mise en œuvre terrain.

L’humain au cœur de la décision : l’opérateur augmenté sans dépossession

La vision défendue par Fabriq repose sur un principe clair : l’intelligence artificielle doit assister l’expérience terrain sans jamais la remplacer. L’expertise des techniciens, leur sensibilité aux aléas de la matière et leur compréhension contextuelle de l’outil de production restent indispensables. En supprimant les saisies redondantes et le tri chronophage des antécédents, la technologie libère du temps précieux au profit du geste technique et de l’analyse critique.

Fabriq

Cette primauté accordée au jugement humain garantit une adoption naturelle par les équipes d’atelier. L’agent d’intelligence artificielle agit comme un copilote fiable qui propose et documente, mais s’efface toujours devant la décision finale de l’opérateur. En rendant accessibles en quelques minutes des analyses qui exigeaient autrefois des jours d’expertise, la solution démocratise l’excellence opérationnelle à tous les niveaux.

Perspectives sectorielles : vers un réseau apprenant d’usines connectées

Le déploiement de l’Agentic CI marque un tournant dans l’industrie 4.0, qui passe d’une numérisation passive à une collaboration proactive. Face aux impératifs de décarbonation et à la volatilité des chaînes logistiques, la rapidité de réaction des ateliers devient un avantage concurrentiel majeur. Les groupes industriels disposent désormais d’une solution concrète pour décloisonner leurs usines et transformer des sites isolés en un écosystème apprenant.

Alors que la transmission des compétences et la fidélisation des talents constituent des enjeux cruciaux, cette capitalisation technologique sécurise le savoir industriel face au renouvellement des générations. En pérennisant les meilleures pratiques au sein d’une intelligence partagée, Fabriq illustre la montée en puissance d’une tech industrielle pragmatique, résolument orientée vers l’efficacité humaine et la résilience productive.

Mieux maîtriser la qualité de l’air comprimé en production

L’industrie agroalimentaire impose des normes sanitaires d’une exigence absolue. Dans ce contexte, l’air comprimé est souvent qualifié de quatrième fluide utilitaire. Il intervient directement ou indirectement dans de multiples étapes cruciales du processus de fabrication. Qu’il s’agisse de la découpe des aliments, du conditionnement, du nettoyage des installations ou du pilotage des équipements automatisés, sa pureté est une condition non négociable pour garantir la sécurité sanitaire des produits finis. Pourtant, une idée reçue persiste chez de nombreux industriels. Beaucoup estiment qu’une installation de production d’air performante et bien entretenue suffit à assurer une qualité irréprochable tout au long du réseau. Le récent audit réalisé par l’entreprise BEKO TECHNOLOGIES sur un site majeur de transformation de charcuterie démontre le contraire. Cette intervention met en lumière les risques invisibles qui guettent les industriels entre la salle des compresseurs et les points d’usage finaux.

L’illusion tenace de la performance à la source

Sur le site industriel audité, l’installation de production d’air comprimé fonctionnait de manière parfaitement stable. Les équipements en place permettaient d’atteindre les niveaux de performance attendus dès la sortie des compresseurs. Face à ce constat rassurant, une question fondamentale subsistait pour les équipes techniques et qualité. La qualité de l’air comprimé restait-elle réellement identique après son parcours dans les dizaines de mètres de tuyauterie composant le réseau de distribution ? Les conditions réelles de production, avec leurs variations de cadence et leurs contraintes thermiques, pouvaient potentiellement altérer ce fluide avant qu’il n’entre en contact direct ou indirect avec les denrées alimentaires.

Mieux maîtriser la qualité de l'air comprimé en production

Il faut comprendre que l’air comprimé voyage dans un réseau complexe. Ce réseau peut accumuler des condensats, des résidus de lubrifiants ou des particules générées par l’oxydation des conduites elles-mêmes au fil des années. L’air, même purifié à la source, agit comme un vecteur capable de transporter ces divers contaminants jusqu’au point de contact avec le produit fabriqué. Pour une usine de charcuterie, où les produits sont particulièrement sensibles à la contamination bactérienne et chimique, ce risque ne peut absolument pas être ignoré par les responsables de la sécurité alimentaire.

Une méthodologie d’analyse au plus près des usages réels

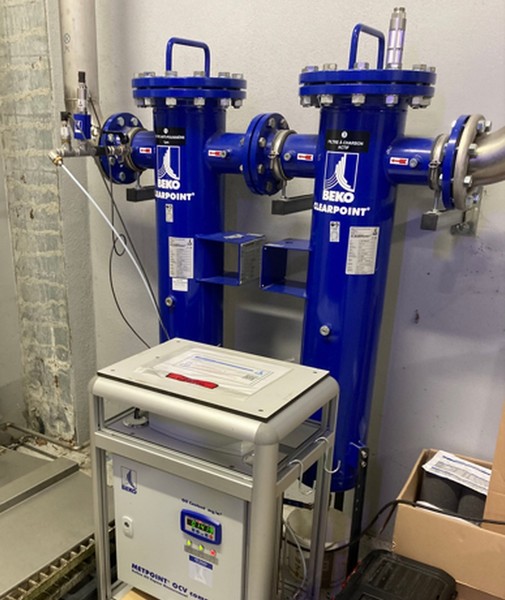
Pour lever ces doutes légitimes, BEKO TECHNOLOGIES a déployé une méthodologie d’audit extrêmement rigoureuse. L’objectif était de ne plus se contenter des seules mesures théoriques ou des relevés effectués en salle des machines. Les experts ont utilisé un analyseur mobile METPOINT MCA. Ce dispositif de pointe permet de mesurer une multitude de paramètres critiques directement aux différents points stratégiques du réseau industriel. Parmi les indicateurs minutieusement scrutés, on retrouve la concentration en particules solides, le taux d’humidité résiduelle, la teneur en hydrocarbures, ainsi que des paramètres liés au flux comme le débit, la pression de service et la température du fluide.

« Aujourd’hui, nous avons une vision claire et fiable de la qualité de notre air comprimé. Cela nous permet d’aborder nos audits avec beaucoup plus de sérénité. »

Responsable maintenance du site audité

L’intérêt majeur de cette approche technologique réside dans sa capacité à capturer la réalité dynamique de l’usine de transformation. Les mesures n’ont pas été réalisées lors d’un arrêt de maintenance programmé, mais bien en plein cœur des phases intensives de production. C’est précisément lors de ces périodes de forte sollicitation que le réseau pneumatique montre ses véritables vulnérabilités et que les variations de qualité sont les plus susceptibles de se produire. L’audit sur le terrain devient ainsi le seul véritable juge de paix pour certifier la conformité sanitaire du fluide employé.

Des variations révélatrices sur la ligne de découpe

Les résultats de cette campagne de mesures ont confirmé les suspicions initiales des auditeurs spécialisés. Les données enregistrées ont révélé des fluctuations significatives de la qualité de l’air selon les différentes phases de production et l’emplacement exact des points de prélèvement sur l’installation. L’exemple le plus frappant a été observé directement sur la ligne de découpe, un point particulièrement critique où l’air comprimé peut entrer en contact direct avec la viande fraîche.

À cet endroit précis du process, les capteurs de l’analyseur mobile ont détecté une présence d’hydrocarbures atteignant environ 0,0177 milligramme par mètre cube. Bien que cette valeur puisse paraître infinitésimale aux yeux d’un néophyte, elle représente un risque de contamination croisée non négligeable dans un environnement agroalimentaire strict. La présence de vapeurs d’huile ou d’hydrocarbures peut altérer le goût des aliments, modifier leur texture et présenter un danger pour la santé des consommateurs, menaçant par la même occasion l’image de marque de l’entreprise productrice. Parallèlement, les experts ont noté des variations importantes dans la concentration de particules solides en suspension. L’hygrométrie, quant à elle, restait globalement conforme aux exigences de la classe 2 selon la norme internationale ISO 8573, qui encadre strictement la qualité de l’air comprimé industriel. Cette classe spécifique impose un point de rosée sous pression particulièrement bas pour éviter toute formation de condensation. Cependant, les mesures ont montré que ce paramètre d’humidité présentait des fluctuations notables au fil du temps, signe d’une instabilité latente du processus de séchage en fonction de la charge globale de l’usine.

Ces multiples découvertes illustrent parfaitement les limites dangereuses d’un contrôle restreint à la seule sortie du système de traitement central situé en salle des machines. La pureté de l’air doit impérativement être évaluée et validée là où le risque de contamination est le plus élevé, c’est-à-dire au contact immédiat avec la matière première. Les variations enregistrées prouvent sans équivoque que le réseau de distribution lui-même agit comme un environnement dynamique qu’il faut surveiller de très près. Les changements de température ambiante dans les halls de l’usine, les variations brutales de débit lors du démarrage simultané de plusieurs machines ou le vieillissement naturel des conduites internes sont autant de facteurs aggravants susceptibles de dégrader rapidement la qualité du fluide utilitaire.

De la cartographie des risques au plan d’action correctif

L’audit technique ne s’est fort heureusement pas limité à un simple constat statique des défaillances de l’installation. À partir des précieuses données récoltées sur le terrain, BEKO TECHNOLOGIES a accompagné les équipes de maintenance du site industriel dans l’élaboration d’un plan d’action global et entièrement sur mesure. Ce programme d’amélioration continue a ciblé plusieurs axes stratégiques majeurs. Il a d’abord fallu repenser et optimiser le traitement de l’air à la source pour garantir une base saine et robuste. Ensuite, les efforts budgétaires et techniques se sont concentrés sur le renforcement indispensable de la filtration aux points d’usage les plus spécifiques, notamment pour maîtriser définitivement la présence des hydrocarbures détectés précédemment sur la fameuse ligne de découpe charcutière.

La mise en place méthodique de ce plan d’action a été suivie d’une seconde phase d’audit de vérification. Cette contre-expertise approfondie s’est avérée particulièrement concluante pour toutes les parties prenantes. Les nouvelles mesures effectuées ont mis en évidence une qualité d’air nettement plus stable dans la durée, et ce quelles que soient les cadences de production exigées par les commandes. Les risques potentiels de contamination ont été drastiquement réduits, offrant ainsi une sécurité maximale et rassurante pour les produits carnés transformés. Les équipes de maintenance et de production bénéficient désormais d’une maîtrise complète et documentée des paramètres critiques de leur précieuse installation pneumatique.

Un atout décisif pour les certifications IFS et BRC

Au-delà de la sécurité sanitaire immédiate des consommateurs, cette démarche proactive de contrôle et d’optimisation revêt une importance stratégique majeure pour la pérennité de l’entreprise. Le secteur très concurrentiel de l’agroalimentaire est régi par des référentiels qualité extrêmement stricts et pointilleux, tels que les fameuses normes IFS ou BRC. Lors des fréquents audits de certification, les industriels se doivent d’être en mesure de prouver la maîtrise absolue de tous leurs process de fabrication, y compris la gestion fine des fluides utilitaires considérés comme critiques.

Grâce à l’intervention experte de BEKO TECHNOLOGIES, le site de transformation dispose aujourd’hui de données chiffrées totalement fiables, parfaitement documentées et directement exploitables. L’entreprise peut désormais démontrer avec une grande précision la conformité permanente de son air comprimé aux inspecteurs et auditeurs externes. Cette transparence totale et assumée facilite grandement l’obtention initiale ou le renouvellement indispensable des certifications qualité, des sésames obligatoires pour continuer à opérer sereinement sur les immenses marchés de la grande distribution européenne. La conformité de l’air comprimé n’est dorénavant plus une simple supposition hasardeuse basée sur la fiche technique commerciale d’un compresseur neuf, mais bien une réalité tangible, mesurée de façon scientifique et prouvée au quotidien.

Vers une surveillance continue et intégrée

L’expérience enrichissante vécue par ce grand site de charcuterie industrielle résonne comme un avertissement clair pour l’ensemble du secteur agroalimentaire contemporain. Les risques invisibles liés à l’utilisation de l’air comprimé nécessitent une vigilance technologique accrue et une approche résolument empirique basée sur la donnée. Comme le rappelle fort justement le retour d’expérience très instructif de BEKO TECHNOLOGIES, la sécurité sanitaire ne s’accommode jamais d’approximations ou de croyances infondées. Les industriels les plus performants doivent impérativement intégrer la mesure en temps réel et les audits spécialisés sur site dans leur stratégie globale de gestion des risques sanitaires, afin de garantir une qualité irréprochable et constante, de la fourche à la fourchette.

Surfaces réfléchissantes : la vision par IA est-elle la solution ?

Dans le domaine de la fabrication mécanique de précision, le contrôle qualité des surfaces réfléchissantes représente un défi technologique majeur. L’inspection visuelle des pièces métalliques brillantes met régulièrement en échec les systèmes de vision industrielle classiques. Les phénomènes de réflexion spéculaire saturent les capteurs, dissimulent les microfissures et brouillent l’analyse de texture. Pour surmonter ces obstacles optiques, le fabricant autrichien de solutions d’accès mécatroniques EVVA a repensé son processus d’inspection. En collaboration avec la société d’ingénierie Danube Dynamics et le constructeur de caméras IDS Imaging Development Systems, l’industriel a développé un banc d’essai novateur piloté par intelligence artificielle. Cette installation permet d’analyser en une fraction de seconde plus d’une centaine de pièces métalliques ordonnées dans un bac standardisé.

Les limites de l’œil humain face aux finitions brillantes

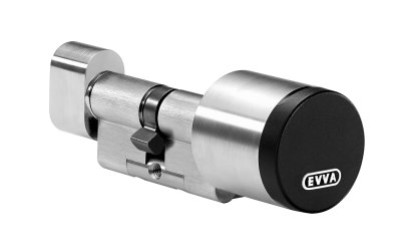
Au sein des ateliers de production d’EVVA, les composants métalliques subissent des étapes rigoureuses d’usinage et de traitement de surface. Ces opérations de précision concernent particulièrement les cylindres de serrure et les barillets destinés aux systèmes de contrôle d’accès de haute sécurité. Sur ces éléments critiques, la moindre imperfection esthétique ou structurelle entraîne un rejet immédiat. Le cahier des charges impose une détection systématique des défauts mécaniques, incluant des rayures inférieures à un dixième de millimètre, ainsi que des anomalies de galvanisation souvent invisibles à l’œil nu.

Surfaces réfléchissantes : la vision par IA est-elle la solution ?

Historiquement, cette vérification incombait aux opérateurs de production par le biais d’un contrôle visuel manuel. Bien que scrupuleuse, cette méthode présente des vulnérabilités inhérentes à la fatigue oculaire et aux variations de la lumière ambiante au cours d’une journée de travail. De plus, chaque pièce doit être orientée sous de multiples angles pour différencier un reflet inoffensif d’une véritable anomalie de surface. Face aux exigences de cadence imposées par la production moderne, cette procédure générait une friction incompatible avec les objectifs de fiabilité et de productivité de l’entreprise.

Une architecture lumineuse dynamique sous boîtier clos

Pour maîtriser le comportement optique des surfaces métalliques polies, les ingénieurs de Danube Dynamics ont conçu une enceinte d’inspection totalement isolée de la lumière extérieure. Tout contrôle de haute précision nécessite en effet l’éradication absolue des rayonnements parasites. Le dispositif prend la forme d’un caisson étanche dans lequel s’insère une Eurobox standardisée mesurant 400 par 300 millimètres. Ce plateau de rangement peut accueillir jusqu’à 126 cylindres disposés dans des alvéoles dédiées.

« Pour nous, il était essentiel de pouvoir inspecter en une seule opération un grand nombre de composants disposés de manière ordonnée sur une vaste surface de contrôle, tout en détectant de manière fiable les plus petits défauts de surface. Ce n’est que grâce à l’interaction entre l’éclairage, la capture d’images haute résolution et l’évaluation par IA que ce contrôle qualité devient robuste et maîtrisable. »

Edwin Schweiger, cofondateur et COO de Danube Dynamics

Le cœur matériel de cette solution repose sur un dispositif d’illumination sur mesure. Quatre barres de diodes électroluminescentes RGBW, pilotables individuellement, entourent la zone de capture. Cette configuration technologique permet de générer une infinité de couleurs et d’angles d’incidence. En modifiant séquentiellement la projection lumineuse, le système révèle les irrégularités topographiques du métal tout en neutralisant les réflexions éblouissantes. La méthode implique quatre illuminations consécutives coordonnées, produisant ainsi quatre clichés distincts pour chaque composant scruté.

Une définition 5K pour repousser les limites de la métrologie optique

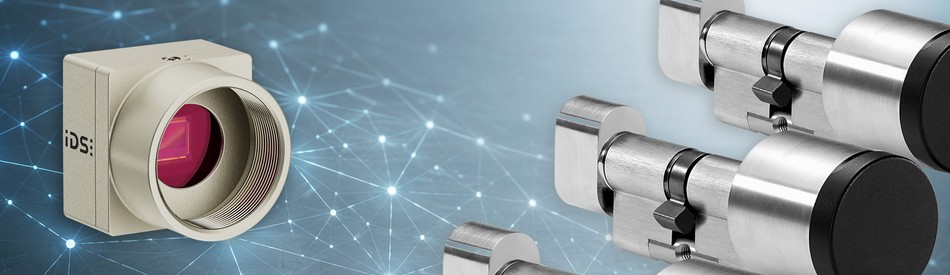
La pertinence de cette chorégraphie lumineuse dépend intrinsèquement de la qualité du capteur d’image. Danube Dynamics a sélectionné une caméra industrielle monochrome haute performance, le modèle IDS uEye U3-36P0XCP-M-GL Rev. 1.2. Ce boîtier compact intègre un capteur CMOS AR2020 de 19,8 mégapixels fourni par onsemi. Il délivre une définition 5K UHD de 5 136 par 3 856 pixels sur un format 1/1,8 pouce au ratio 4:3, équipé d’un obturateur roulant.

La restitution fidèle des microdétails sur une telle surface d’inspection exige une résolution spatiale exceptionnelle couplée à un contraste élevé. La version monochrome s’impose logiquement puisqu’elle supprime la matrice de filtres colorés, maximisant ainsi la sensibilité lumineuse brute et la netteté sur les microstructures usinées. L’ensemble est complété par une optique IDS affichant une focale de 8,5 millimètres de référence 20M11-C08528.

Jürgen Hejna, responsable produit des caméras 2D chez IDS, insiste sur l’importance de stabiliser les détails infimes face aux matériaux fortement réfléchissants. Selon lui, la haute résolution du capteur conjuguée à une intégration logicielle fluide constitue le socle indispensable pour un environnement industriel exigeant. De son côté, Danube Dynamics a tiré parti d’une interface standardisée pour relier la caméra au système global, minimisant les efforts de développement tout en garantissant une fluidité opérationnelle ininterrompue.

Une inférence neuronale éclair pour un flux de production optimisé

Les données d’image haute définition transitent ensuite vers l’unité de calcul développée par Danube Dynamics. Le réseau neuronal artificiel analyse simultanément la surface de chaque composant sous les différentes conditions d’éclairage. L’inférence par apprentissage profond s’opère avec une célérité remarquable, nécessitant un temps de traitement d’environ dix millisecondes par cylindre de serrure.

Cette rapidité d’exécution bouleverse radicalement la dynamique du poste de contrôle. L’inspection d’un bac complet de 126 unités, qui monopolisait un opérateur pendant plus de trente secondes, est désormais accomplie en moins de cinq secondes. Les techniciens ne perdent plus de temps à manipuler individuellement les pièces. Ils se concentrent désormais sur la gestion des flux de production et l’analyse des cas exceptionnels signalés par l’algorithme.

En complément des gains de vitesse, le banc d’inspection assure une numérisation complète de la chaîne de conformité. Les résultats sont systématiquement documentés, permettant des analyses statistiques poussées. Les rebuts et les dérives de processus, autrefois difficiles à quantifier, deviennent totalement transparents et traçables. L’entreprise EVVA dispose désormais d’une visibilité objective sur la constance qualitative de sa production, renforçant la fiabilité de ses livraisons.

Une solution évolutive propulsée par le réentraînement autonome

L’atout décisif de cette architecture numérique réside dans sa pérennité et sa capacité d’adaptation. Les environnements de production industriels évoluent, avec de nouvelles géométries de pièces ou de nouveaux traitements de surface. Le système installé chez EVVA permet aux équipes de réentraîner le modèle d’intelligence artificielle de manière autonome. L’entreprise peut intégrer de nouveaux défauts à détecter ou ajouter de nouvelles références de produits sans aucune modification structurelle de la machine.

Cette combinaison réussie entre un éclairage computationnel millimétré, une vision industrielle très haute définition et des réseaux de neurones adaptatifs marque une avancée majeure pour le contrôle qualité. En transformant un processus chronophage et incertain en une étape fiable et traçable, EVVA et Danube Dynamics prouvent que l’automatisation cognitive apporte une valeur ajoutée indiscutable aux secteurs manufacturiers les plus stricts.

Leuze DCR 100i : La vision haute cadence pour la traçabilité

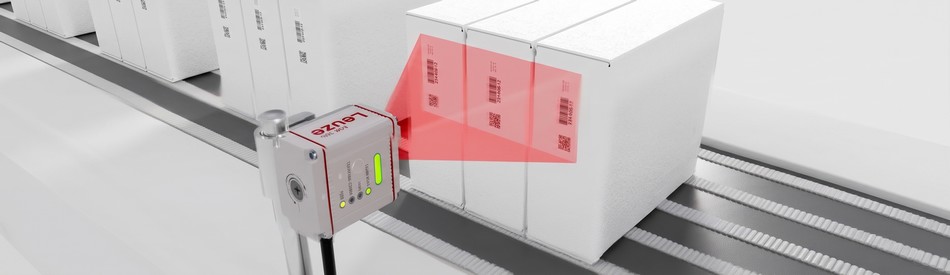
Avec la montée en puissance de l’automatisation, le suivi précis des pièces et la gestion des flux d’emballage conditionnent directement l’efficacité globale des ateliers. Face à l’accélération constante des flux de production, les industriels recherchent des capteurs capables d’assurer une identification infaillible sans jamais ralentir les convoyeurs. Le spécialiste des capteurs optoélectroniques Leuze répond à cette exigence stratégique avec le lancement du DCR 100i, un lecteur de codes compact conçu pour associer cadence d’acquisition extrême, flexibilité optique et simplicité d’intégration.

Qu’il s’agisse de fiabiliser le contrôle qualité sur des cartes électroniques complexes ou de sécuriser l’acheminement de sous-ensembles mécaniques, ce nouveau dispositif apporte une réponse concrète aux défis d’automatisation des usines modernes.

Une fréquence d’acquisition élevée pour fluidifier les lignes de convoyage

Le principal défi de la lecture optique en continu réside dans le flou de bougé provoqué par la vitesse des pièces sur les bandes de transport. Pour surmonter cet obstacle, Leuze a équipé le DCR 100i d’un imageur CMOS haute résolution de 1,3 mégapixel affichant une fréquence d’acquisition de 120 images par seconde. Cette vitesse d’obturation permet de capturer des codes nets et parfaitement exploitables sur des objets se déplaçant à des vitesses de process atteignant 2 mètres par seconde.

Cette performance est particulièrement recherchée dans l’industrie de l’emballage et du conditionnement, où chaque milliseconde gagnée sur la cadence globale se traduit par des gains significatifs de productivité. Les algorithmes de décodage avancés intégrés dans le capteur traitent les données optiques instantanément, évitant ainsi les goulets d’étranglement aux postes de contrôle.

Polyvalence de décodage : de la lecture multi-codes au marquage direct DPM

La diversité des marquages industriels impose aux équipements de vision une grande adaptabilité. Le DCR 100i prend en charge l’ensemble des codes-barres 1D standard ainsi que les matrices 2D, notamment le Data Matrix et le QR Code. Au-delà des étiquettes imprimées classiques, le capteur se distingue par son aptitude à décoder les marquages directs de pièces, désignés sous l’acronyme DPM pour Direct Part Marking. Cette technologie de gravure laser ou de micro-percussion, courante dans la fabrication électronique, l’aéronautique et le secteur automobile, présente souvent des contrastes réduits ou des reflets métalliques délicats.

Par ailleurs, l’imageur a été optimisé afin d’offrir un champ de vision étendu, particulièrement large sur l’axe horizontal lorsqu’il est installé verticalement. Cette configuration autorise la lecture simultanée de plusieurs codes disposés sur un même support ou sur des emballages regroupés. Les opérateurs logistiques et de production peuvent ainsi vérifier l’intégralité d’un ensemble en un seul passage, diminuant significativement les temps de cycle.

Flexibilité optique avec quatre plages de mise au point manuelle

La variabilité dimensionnelle des produits sur une même ligne constitue un défi technique récurrent. Pour y répondre sans imposer de coûteux dispositifs motorisés ou d’optiques interchangeables, le lecteur DCR 100i propose une mise au point ajustable manuellement selon quatre plages prédéfinies. Le champ de travail s’étend ainsi d’une distance très courte de 40 millimètres jusqu’à une portée confortable de 550 millimètres.

Cette amplitude garantit une netteté d’image optimale et un taux de lecture maximal, que le lecteur doive inspecter de petits composants électroniques situés à proximité immédiate de l’objectif ou des cartons volumineux positionnés plus à distance sur une chaîne logistique.

Mise en service express et intégration transparente aux réseaux industriels

Le temps consacré au paramétrage sur site représente un facteur de coût déterminant lors du déploiement de capteurs. Leuze simplifie cette démarche grâce à des fonctions de configuration directe sur l’appareil. Doté de boutons de déclenchement et d’apprentissage intégrés, le DCR 100i calibre automatiquement le temps d’exposition du capteur, la puissance de l’éclairage et les paramètres de décodage en quelques secondes. Cette mise en service rapide s’effectue sans nécessiter d’ordinateur portable, ce qui réduit grandement les temps d’intervention sur les lignes.

Pour les paramétrages plus avancés et la supervision globale, un logiciel intuitif accompagne le matériel. Sur le plan de la communication, la série DCR 100i s’intègre naturellement dans les architectures automatisées grâce à une connectivité Ethernet supportant les protocoles TCP/IP et Modbus, complétée par une interface série RS232. Cette ouverture facilite le transfert direct des données de lecture vers les automates programmables industriels ainsi que vers les systèmes de gestion de production MES.

Robustesse mécanique et compacité pour les environnements sévères

Les contraintes d’encombrement au sein des cellules robotisées ou des bâtis de machines imposent des dimensions particulièrement réduites. Avec un gabarit compact de 44 par 53 par 29 millimètres, le DCR 100i s’implante facilement dans les espaces les plus exigus, y compris en extrémité de bras manipulateur ou sous des postes de transfert mécanique.

Cette compacité préserve une excellente durabilité matérielle. Conçu pour résister aux contraintes sévères des ateliers, le lecteur est protégé par un boîtier robuste en aluminium affichant un indice de protection IP64, garantissant une étanchéité éprouvée contre les poussières industrielles et les projections d’eau. La fenêtre optique bénéficie quant à elle d’un cache en verre résistant aux rayures, préservant la qualité d’acquisition face aux particules en suspension et aux nettoyages fréquents.

Un levier de fiabilité pour la traçabilité globale de l’Usine 4.0

Dans un contexte où les exigences de conformité et de suivi de lots deviennent incontournables, l’efficacité des lecteurs optiques conditionne la fiabilité de toute la chaîne de valeur. En combinant cadence d’acquisition, souplesse optique et robustesse mécanique, le DCR 100i de Leuze s’affirme comme une solution pragmatique pour éliminer les défauts de lecture et sécuriser les cadences de production.

Cette innovation confirme une orientation majeure de l’instrumentation industrielle : proposer des capteurs toujours plus véloces et précis, tout en simplifiant leur exploitation quotidienne pour les équipes techniques sur le terrain.

Présentation

Passionné par l'évolution de l’industrie, j’ai fondé ce site en 2017. Sa vocation ? Vous présenter les dernières nouveautés dans le domaine de la transformation digitale au sein de l'Industrie 4.0.

RIVIERE Vincent - Fondateur

L'Industrie 4.0, un média VR AUTOMATION

riviere-vincent.fr

Suivez-nous !

Otomonit

Abonnez-vous à notre newsletter

Tapez "industrie" dans cette case